Jaką spawarkę wybrać do garażu i warsztatu — MMA, MIG/MAG czy TIG
Jaką spawarkę wybrać do garażu i warsztatu — MMA, MIG/MAG czy TIG
Najczęstszy zakupowy błąd wygląda tak: ktoś kupuje mocną spawarkę MMA 200 A „na wszystko", a potem próbuje nią zrobić próg. Blacha 0,8 mm znika pod łukiem, zanim spoina zdąży się uformować. Moc nie była problemem — problemem była metoda.
Do warsztatu samochodowego i domowego garażu domyślnym wyborem jest półautomat MIG/MAG na 230 V, najlepiej wieloprocesowy. Karoseria to cienka blacha, a przy cienkiej blasze liczy się kontrola ciepła, nie amperaż. MMA sprawdza się przy grubszych konstrukcjach i pracy w terenie, TIG — przy nierdzewce, aluminium i spoinach, które muszą wyglądać. Poniżej rozpisane, która metoda do czego, jakie parametry mają znaczenie i co zrobić, gdy w garażu jest tylko jedno gniazdko 230 V.
Trzy metody i ich realne zastosowania
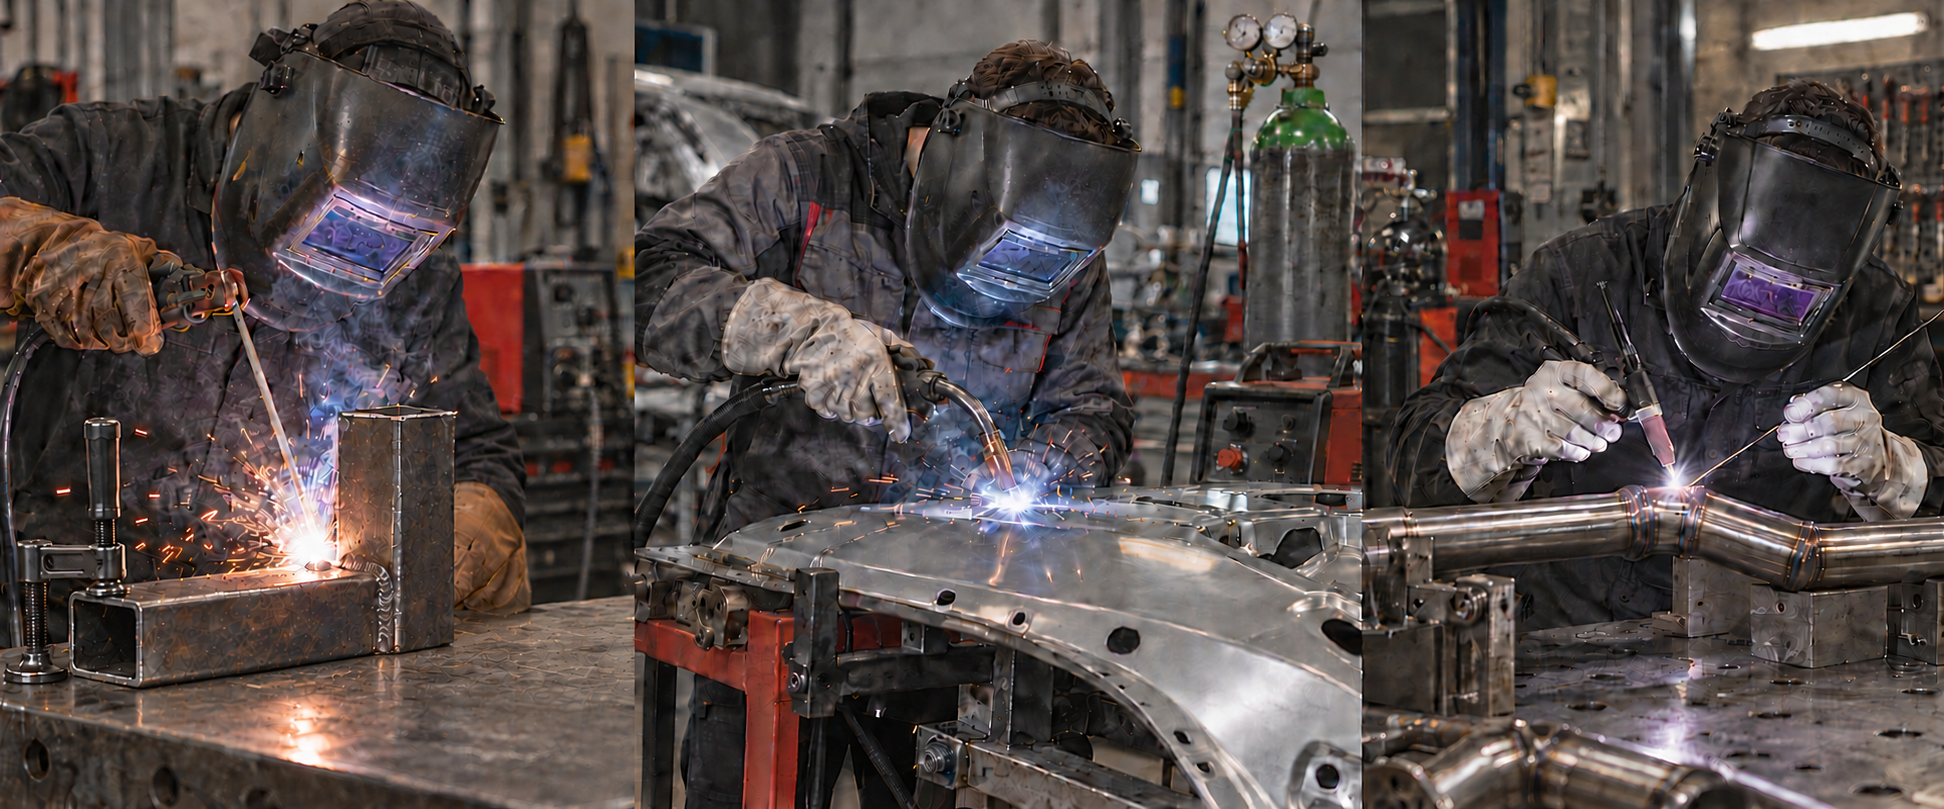
MMA — elektroda otulona
Łuk jarzy się między topliwą elektrodą otuloną a materiałem. Otulina wytwarza osłonę gazową i żużel, więc butla nie jest potrzebna — to największa zaleta tej metody. Współczesne urządzenia MMA to inwertery pracujące na prądzie stałym.
MMA łączy stale niestopowe i stopowe, żeliwo, nikiel i miedź, przy czym praktyczny próg grubości zaczyna się w okolicach 1,5 mm. Poniżej tego zakresu ryzyko przepalenia rośnie szybciej niż kontrola nad łukiem. Wady: konieczność wymiany elektrod i odbijania żużla, niższa wydajność przy grubych elementach i wymóg wprawy — łuk trzeba utrzymać ręcznie, bez wsparcia automatyki.
MIG/MAG — migomat
Drut podawany automatycznie pełni funkcję elektrody topliwej, gaz osłania jeziorko. Podział jest prosty: MIG to gaz obojętny (argon, hel) do metali nieżelaznych, MAG to gaz aktywny (CO2 lub mieszanka argon/CO2) do stali. Automatyczne podawanie drutu zdejmuje ze spawacza połowę problemu — dlatego migomat jest najłatwiejszy do opanowania.
W blacharce liczy się jeszcze jedno: możliwość pracy punktowej, „na cykanie", która nie pozwala nagromadzić ciepła w jednym miejscu. Odmiana FLUX wykorzystuje drut samoosłonowy z rdzeniem proszkowym i nie wymaga butli, co ma znaczenie przy pracy na zewnątrz, gdzie wiatr rozwiewa osłonę gazową.
TIG — precyzja i aluminium
Elektroda wolframowa nie topi się, spoiwo podaje się ręcznie, osłonę stanowi argon. Efekt to najczystsze spoiny z możliwych, ale też najwolniejsza praca i najwyższy próg umiejętności. TIG DC obsługuje stal, nierdzewkę, miedź i tytan.
Aluminium wymaga TIG AC — i to nie jest kwestia preferencji. Na powierzchni aluminium natychmiast tworzy się warstwa tlenku glinu, która według ESAB Polska topi się w okolicach 2037°C, podczas gdy samo aluminium już przy około 660°C (ESAB). Prąd stały nie rozbije tej warstwy — materiał pod spodem zdąży wyparować, zanim tlenek ustąpi. Dopiero składowa dodatnia prądu przemiennego zrywa tlenek, a składowa ujemna odpowiada za wtopienie. W tanich urządzeniach wieloprocesowych spotyka się TIG Lift, czyli zajarzenie przez dotknięcie, bez jonizatora HF.
Parametry, które faktycznie decydują
Prąd maksymalny to najmniej użyteczna liczba na pudełku. Ważniejsze są trzy inne rzeczy.
Cykl pracy określa, ile z dziesięciu minut urządzenie spawa, a ile chłodzi. Cykl 60% przy prądzie maksymalnym oznacza sześć minut pracy i cztery minuty przerwy. Przy niższych prądach cykl rośnie — na połowie zakresu wiele urządzeń pracuje w trybie ciągłym. W warsztacie samochodowym, gdzie spoiny są krótkie, cykl 40% bywa wystarczający; przy dłuższych szwach konstrukcyjnych zaczyna przeszkadzać.
Zakres regulacji od dołu ma większe znaczenie niż górna granica. Urządzenie startujące od 30 A poradzi sobie z blachą karoseryjną, urządzenie startujące od 60 A — nie. Przy blachach 0,6–1,0 mm dolny zakres jest tym, w czym pracujesz przez większość czasu.
Gaz osłonowy dobiera się do materiału, nie do ceny:
• Mieszanka 82% argonu i 18% CO2 — oznaczana jako M21 wg PN-EN ISO 14175 — to standard warsztatowy do stali węglowej. Stabilny łuk, mało odprysków, dobra penetracja.
• Czysty CO2 (C1) jest tańszy, ale daje niestabilny łuk, dużo odprysków i gorsze właściwości mechaniczne spoiny. Zimą reduktor potrafi zamarzać, co wymusza podgrzewacz gazu.
• Mieszanka M12 (około 98% argonu i 2% CO2) idzie do stali nierdzewnej.
• Czysty argon obsługuje aluminium, miedź, tytan, TIG oraz lutospawanie. Użycie mieszanki argon/CO2 do lutospawania CuSi to błąd — dwutlenek węgla utlenia miedź.
230 V czy 400 V — co realnie stoi w garażu
Typowy garaż domowy ma obwód 230 V z zabezpieczeniem 16 A. Do drobnych napraw i blach do około 3 mm wystarcza inwerter 230 V o prądzie do mniej więcej 160 A. Praca ciągła na grubszych materiałach to zakres, w którym warto rozważyć zasilanie trójfazowe.
Praktyczny sygnał, że instalacja nie nadąża: wybijanie zabezpieczenia przy dłuższych spoinach. Rozwiązania są dwa — dedykowany obwód z zabezpieczeniem o charakterystyce C lub D i wyłącznikiem różnicowoprądowym, albo przejście na 400 V z gniazdem CEE i instalacją pięciożyłową. Obie modyfikacje wymagają uprawnionego elektryka; dobieranie przekrojów „na oko" przy urządzeniu pobierającym kilkanaście amperów w cyklu impulsowym kończy się grzaniem przewodów.
Butla gazowa to osobna kwestia lokalowa — potrzebuje miejsca i stabilnego ustawienia. Alternatywą jest drut samoosłonowy, który zdejmuje problem butli kosztem większej ilości dymu, odprysków i żużla oraz wyższej ceny samego drutu. Wymaga przy tym migomatu pozwalającego zmienić biegunowość, bo drut proszkowy pracuje na minusie.
Co czym spawać w aucie
Progi, błotniki, podłoga, poszycie — MIG/MAG na niskim prądzie, drut 0,6–0,8 mm. Blacha karoseryjna ma zwykle 0,6–1,0 mm i jest fabrycznie ocynkowana oraz lakierowana obustronnie, co komplikuje pracę: farby od strony wewnętrznej profilu zamkniętego zwykle nie da się usunąć.
Elementy konstrukcyjne, ramy, wsporniki, naprawy w terenie — MMA. Metoda znosi gorsze przygotowanie powierzchni i nie wymaga transportu butli.
Wydechy ze stali nierdzewnej i elementy aluminiowe — TIG. Przy aluminium wyłącznie wersja AC/DC. Przygotowanie jest tu równie ważne jak sprzęt: odtłuszczenie i mechaniczne usunięcie tlenków szczotką ze stali nierdzewnej używaną wyłącznie do aluminium. Szczotka, która wcześniej dotykała stali, wprowadzi cząstki żelaza i wywoła korozję.
Blacha ocynkowana — dlaczego to osobny problem
Temperatura wrzenia cynku wynosi około 907°C, czyli znacznie poniżej temperatury spawania stali. Efekt jest podwójny: cynk odparowuje, niszcząc powłokę antykorozyjną i zostawiając porowatą spoinę, a opary tlenku cynku wywołują gorączkę cynkową. Objawy — dreszcze, gorączka, bóle mięśni, kaszel — pojawiają się zwykle kilka godzin po pracy i ustępują w ciągu doby lub dwóch. To opóźnienie sprawia, że łatwo je zbagatelizować i powtórzyć ekspozycję następnego dnia.
Przy klasycznym spawaniu trzeba zeszlifować cynk po obu stronach spoiny. Źródła podają różne szerokości — od 5 cm od krawędzi elementu do przedziału 2,5–10 cm od osi spoiny — zależnie od metody i grubości materiału. Do tego obowiązkowo wentylacja lub odciąg stanowiskowy.
W blacharce istnieje jednak lepsza droga: lutospawanie drutem CuSi3 w osłonie czystego argonu. Proces przebiega w niższej temperaturze i nie nadtapia krawędzi łączonych blach — spoiwo dyfunduje w strukturę materiału. Warstwa cynku zostaje zachowana, ryzyko odkształceń spada, a szkodliwych oparów praktycznie nie ma (spawalnictwo24.pl). Standardowa średnica drutu do napraw blacharskich to 0,8 mm, przepływ gazu rzędu 12 l/min. Technologia napraw pojazdów grupy PSA wymaga drutu CuAl8 zamiast CuSi3 — to przypadek, w którym warto sprawdzić wymagania producenta przed rozpoczęciem pracy.
Cena jest wadą tej metody: drut CuSi3 kosztuje wielokrotnie więcej niż zwykły drut stalowy SG2. Przy okazjonalnej naprawie progu ta różnica i tak ginie w koszcie robocizny.
Funkcje, które ułatwiają życie
• Hot Start — chwilowe podbicie prądu przy zajarzeniu, ułatwia start elektrody w MMA.
• Arc Force — dynamiczne zwiększenie prądu przy skracaniu łuku, zapobiega gaśnięciu.
• Anti-Stick — obniżenie prądu przy przyklejeniu elektrody, chroni przed jej rozżarzeniem.
• Synergia w MIG — urządzenie dobiera napięcie i posuw drutu po wprowadzeniu grubości materiału i średnicy drutu. Dla początkującego to różnica między spawaniem a zgadywaniem.
• Regulacja indukcyjności — ogranicza ciepło wprowadzane do materiału, istotna przy lutospawaniu i cienkiej blasze.
Technologia inwerterowa (IGBT) wypiera transformatorową: urządzenia ważą zwykle 4–7 kg zamiast kilkudziesięciu, dają stabilniejszy łuk i mniej obciążają instalację.
Błędy, które kosztują najwięcej
• Zakup mocnej MMA do prac blacharskich — przepalenia i odkształcenia poszycia.
• Czysty argon do stali czarnej albo mieszanka argon/CO2 do lutospawania CuSi.
• Spawanie ocynku bez zdjęcia powłoki i bez wentylacji.
• Dobranie urządzenia bez sprawdzenia cyklu pracy i poboru prądu względem instalacji garażu.
• Spawanie w zamkniętym garażu bez wymiany powietrza.
• Brak przygotowania stanowiska pod kątem pożarowym.
Bezpieczeństwo — cztery obszary, których nie da się pominąć
Wzrok i twarz: przyłbica spełniająca EN 175 z filtrem automatycznym wg EN 379, o stopniu zaciemnienia dobranym do metody i prądu. Klasa optyczna 1/1/1/1 lub 1/1/1/2; przy TIG warto celować w cztery sensory, bo niskie prądy bywają wykrywane gorzej.
Drogi oddechowe: opary spawalnicze to nie tylko cynk. Blachy lakierowane wydzielają produkty rozkładu powłok, a w garażu bez wentylacji nie ma gdzie im uciec. Odciąg stanowiskowy lub przynajmniej wymuszony przewiew plus maska z filtrem.
Ogień: spawanie kwalifikuje się jako praca pożarowo niebezpieczna, regulowana m.in. rozporządzeniem Ministra Gospodarki z 27 kwietnia 2000 r. w sprawie BHP przy pracach spawalniczych. W praktyce garażowej oznacza to usunięcie materiałów palnych z otoczenia, osłony niepalne, uszczelnienie otworów, przez które mogą przelecieć iskry, oraz gaśnicę w zasięgu ręki. Iskry potrafią tlić się godzinami w szmatach albo trocinach — stanowisko warto sprawdzić po zakończeniu pracy.
Prąd: dedykowany obwód, właściwe zabezpieczenie, wyłącznik różnicowoprądowy. Przy urządzeniach trójfazowych instalacja musi być wykonana przez uprawnionego elektryka.
Marki dostępne w Polsce
TELWIN ma w ofercie urządzenia wieloprocesowe dedykowane warsztatowi, w tym serię TECHNOMIG — model 225 łączy MIG/MAG, MMA DC, TIG DC, FLUX i lutospawanie w zakresie 20–220 A na zasilaniu 230 V. To konfiguracja odpowiadająca profilowi warsztatu samochodowego.
YATO oferuje inwertery MMA: YT-81355 na 140 A, YT-81357 na 180 A z funkcją TIG Lift oraz YT-81358 na 200 A z układem PFC. GEKO, producent z Kietlina, ma urządzenia MIG/TIG/MMA — model 160 A pracuje w zakresach 30–130 A dla MIG, 20–120 A dla MMA i 10–120 A dla TIG przy cyklu 60%. JBM prowadzi inwertery MMA, w tym wersję 100 A DC na 230 V z zakresem 10–100 A i funkcjami Anti-Stick, Arc Force oraz Hot Start. BGS Technic dostarcza sprzęt i akcesoria spawalnicze głównie przez sieć dystrybutorów — parametry konkretnych modeli warto potwierdzić u dostawcy.
Wyżej w segmencie działają Lincoln Electric, ESAB, Kemppi, GYS, Fronius i Lorch. Parametry konkretnych modeli zmieniają się między rocznikami, więc przed zakupem sprawdź aktualną kartę produktu u producenta lub dystrybutora.
Najczęstsze pytania
Czy da się spawać MIG bez gazu?
Tak, drutem samoosłonowym FLUX. Wymaga migomatu z możliwością zmiany biegunowości. Kosztem jest więcej dymu, odprysków i żużla oraz droższy drut, zyskiem — brak butli i odporność na wiatr.
Jaka spawarka do cienkiej blachy karoserii?
MIG/MAG z synergią i regulacją indukcyjności, drut 0,6–0,8 mm, praca punktowa. Przy ocynku — lutospawanie CuSi3 w czystym argonie.
Czy do garażu wystarczy 230 V?
Do napraw blacharskich i materiałów do około 3 mm — tak, przy urządzeniu do mniej więcej 160 A. Grubsze materiały i praca ciągła to zakres dla 400 V.
MMA czy MIG dla początkującego?
MIG/MAG z trybem synergicznym. Drut podaje się sam, a urządzenie dobiera parametry — zostaje prowadzenie uchwytu.
Czy można spawać aluminium migomatem?
Tak, przy drucie aluminiowym i czystym argonie, ale wymaga to odpowiednio skonfigurowanego urządzenia. Precyzyjniej wychodzi TIG AC/DC. Użycie mieszanki argon/CO2 do aluminium niszczy spoinę.
Ile prądu potrzeba do spawania progów?
Mniej, niż podpowiada intuicja. Przy blasze poniżej milimetra pracuje się w dolnej części zakresu, a o wyniku decyduje technika punktowa i przerwy na stygnięcie, nie amperaż.
Od czego zacząć wybór
Odpowiedz najpierw na pytanie, co będziesz spawać najczęściej. Jeśli dominuje karoseria — wieloprocesowy migomat około 200 A na 230 V, z synergią i możliwością lutospawania, pokryje praktycznie cały zakres prac warsztatowych. Jeśli grube konstrukcje i naprawy poza garażem — prosta MMA wystarczy i będzie tańsza. Jeśli aluminium i nierdzewka mają wyglądać dobrze — potrzebny jest TIG AC/DC jako drugie urządzenie, nie zamiennik migomatu.
Zanim cokolwiek kupisz, sprawdź instalację w garażu. Najlepsza spawarka nie pomoże, jeśli po dwóch minutach pracy gaśnie światło w całym budynku.
Czytaj dalej