PRASKA HYDRAULICZNA DO ZARABIANIA PRZEWODÓW HAMULCOWYCH
Indeks: KB02223
KB02223 – hydrauliczna prasa do zarabiania przewodów hamulcowych 4,75–6,35 mm, OP1 / OP2 / DIN
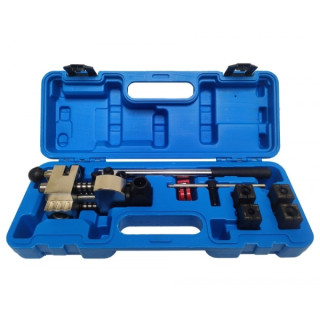
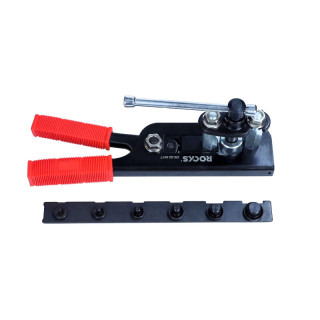
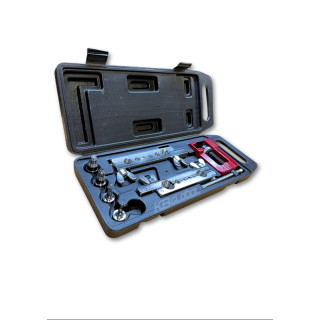
KB02223 to specjalistyczna prasa hydrauliczna przeznaczona do wykonywania zakończeń sztywnych przewodów hamulcowych. Mechanizm hydrauliczny pozwala formować końcówkę przewodu w sposób kontrolowany i powtarzalny, bez konieczności przykładania tak dużej siły jak w przypadku prostych przyrządów ręcznych.
Zestaw obsługuje popularne średnice 4,75 mm (3/16"), 5 mm oraz 6,35 mm (1/4") i umożliwia wykonywanie zakończeń w konfiguracjach OP1, OP2 oraz DIN. Dzięki temu sprawdzi się zarówno przy dorabianiu całego przewodu, jak i podczas wymiany skorodowanego lub uszkodzonego odcinka instalacji.
Hydrauliczny mechanizm ułatwia uzyskanie powtarzalnej końcówki
Przy przewodzie hamulcowym liczy się nie tylko właściwa średnica rurki. Końcówka musi mieć odpowiedni profil, być uformowana osiowo i prawidłowo współpracować ze złączką oraz gniazdem.
KB02223 wykorzystuje mechanizm hydrauliczny, który pozwala stopniowo przyłożyć siłę potrzebną do formowania rurki. Mechanik ma dzięki temu większą kontrolę nad procesem, szczególnie przy twardszych przewodach stalowych, których obróbka prostym przyrządem mechanicznym może wymagać znacznie większego wysiłku.
To rozwiązanie dobrze sprawdza się przy regularnym wykonywaniu przewodów, gdy ważna jest zarówno szybkość pracy, jak i zachowanie podobnego efektu przy kolejnych zakończeniach.
Popularne średnice stosowane w instalacjach hamulcowych
Prasa pozwala pracować z przewodami w kilku często spotykanych wymiarach:
- 4,75 mm / 3/16",
- 5 mm,
- 6,35 mm / 1/4".
Dostępne elementy robocze umożliwiają wykonywanie zakończeń OP1, OP2 i DIN w konfiguracjach przewidzianych dla poszczególnych średnic.
Przed rozpoczęciem naprawy należy zawsze sprawdzić, jaki typ zakończenia zastosowano fabrycznie w danym pojeździe. Sama średnica przewodu nie wystarcza do prawidłowego doboru profilu zarobienia.
Do przewodów miedzianych, miedź-nikiel i cienkościennych stalowych
KB02223 może być wykorzystywana do formowania przewodów wykonanych z materiałów stosowanych w sztywnych instalacjach hamulcowych, w tym:
- miedzi,
- stopu miedź-nikiel,
- cienkościennej stali.
Pozwala to wykorzystać jedno narzędzie podczas różnych rodzajów napraw, od wykonania nowego odcinka przewodu po odtworzenie instalacji w starszym pojeździe.
Materiał przewodu musi być jednak zgodny z wymaganiami konkretnego układu hamulcowego. Nie należy traktować praski jako uniwersalnego urządzenia do wszystkich przewodów hydraulicznych czy klimatyzacyjnych – o możliwości zastosowania decydują średnica rurki, materiał i wymagany typ zakończenia.
Gradownik przygotowuje przewód przed właściwym formowaniem
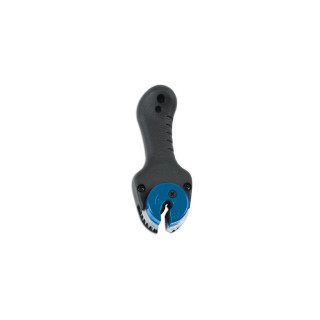
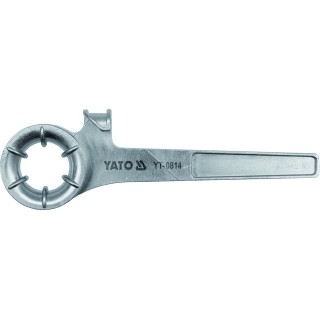
W zestawie znajduje się gradownik, który umożliwia przygotowanie krawędzi po przecięciu rurki. Ten etap ma duże znaczenie dla jakości późniejszego zarobienia.
Końcówka przewodu powinna być równo odcięta, oczyszczona i pozbawiona zadziorów. Dopiero prawidłowo przygotowana rurka może zostać osadzona w uchwycie i uformowana właściwym elementem roboczym.
Pozwala to ograniczyć ryzyko nierównego rozłożenia materiału, pęknięcia krawędzi czy wykonania końcówki, która nie będzie prawidłowo przylegać do gniazda.
Komplet do wykonania całej końcówki przewodu
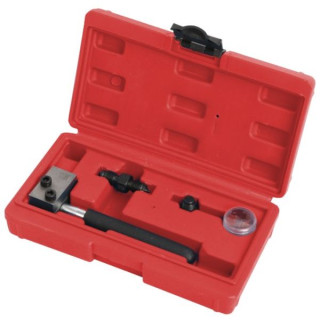
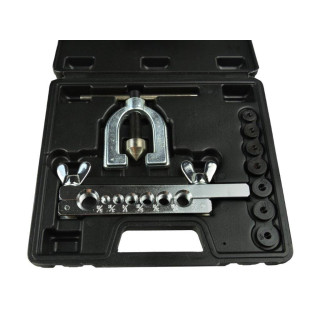
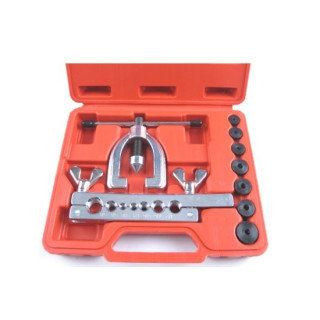
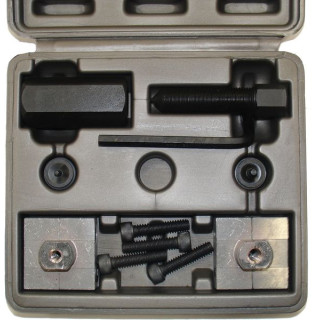
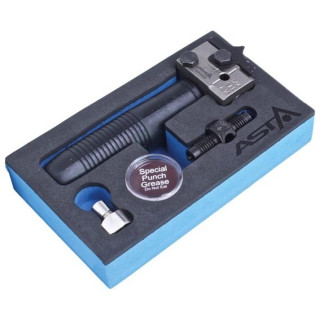
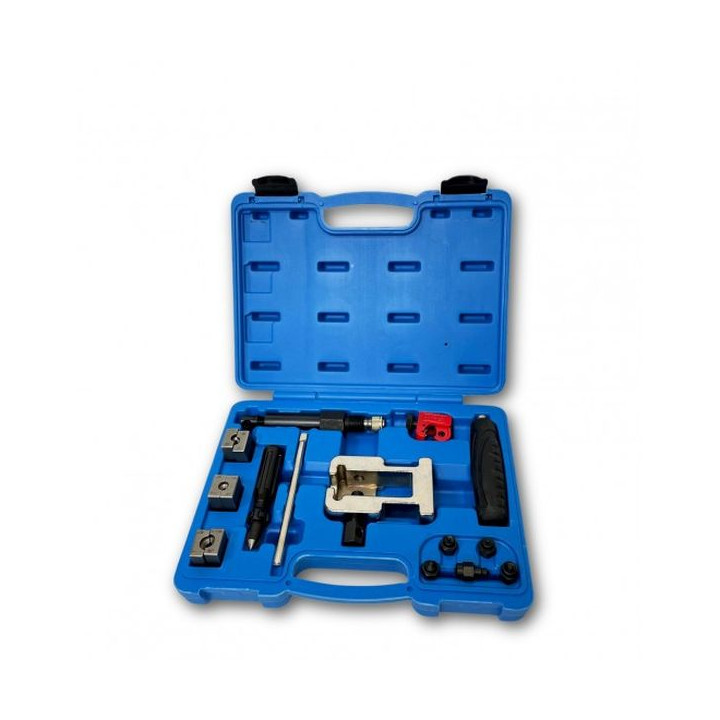
Zestaw obejmuje uchwyt do przewodów, trzy adaptery do zarabiania, pięć końcówek przeznaczonych do wykonywania odpowiednich profili OP1, OP2 i DIN oraz gradownik.
Taka konfiguracja pozwala przejść od przygotowania świeżo dociętej rurki do gotowego zakończenia bez kompletowania podstawowych elementów roboczych osobno.
Po wykonaniu przewodu należy zawsze sprawdzić poprawność profilu, stan powierzchni oraz szczelność gotowego połączenia zgodnie z procedurą przewidzianą dla danego układu hamulcowego.
KB02223 – do warsztatu, który regularnie wykonuje przewody hamulcowe
Hydrauliczne wspomaganie formowania, obsługa średnic 4,75–6,35 mm oraz możliwość wykonywania kilku typów zakończeń sprawiają, że KB02223 dobrze nadaje się do profesjonalnego stanowiska zajmującego się naprawą układów hamulcowych.
Prasa szczególnie pokazuje swoją przewagę przy częstszej pracy: pozwala sprawniej przygotowywać kolejne przewody, ogranicza wysiłek potrzebny do formowania końcówki i daje większą kontrolę nad przebiegiem całej operacji niż proste zestawy ręczne.

- Indeks
- KB02223